采暖散热器加工工艺对焊接质量与使用寿命的影响解析
不少客户拿着用了不到两个采暖季就出现焊缝渗漏的散热器来找我们,翻开焊口一看,典型的鱼鳞纹断续、熔池深浅不一。这类问题在钢制暖气片和铜铝复合散热器上尤其常见,根源往往不在材料本身,而是加工工艺环节埋下的隐患。
焊接质量为什么直接决定散热器寿命?
散热器长期在冷热交替、水压波动的工况下运行,焊缝是整组产品最薄弱的应力集中点。我们做过破坏性压力测试:同一批钢管,采用自动化氩弧焊的样品,爆破压力均值能达到4.2MPa;而手工电弧焊的样品,在2.8MPa左右就出现沿熔合线开裂。这个差距,直接反映在用户家中的漏水风险和使用年限上。
铜铝复合散热器的焊接难点又有所不同。铜管与铝翼的复合界面在高温下容易生成脆性金属间化合物,如果焊接热输入控制不当,薄壁铜管极易烧穿或产生气孔。天津久和鑫兴缘金属制品有限公司在生产铜铝复合散热器时,专门对焊接电流、保护气体流量做了分段标定,确保铜管熔深控制在壁厚的三分之一以内,既保证强度又不损伤复合层。
从焊缝形态看工艺差异:气孔、夹渣与未熔合
拆解不同厂家生产的钢制暖气片,焊缝内部的差异非常直观。采用优质焊丝+纯度99.99%氩气保护的焊缝,断面致密,晶粒细小;而混入空气或焊丝受潮的焊缝,内部会散布针孔状气孔,这些微缺陷在热胀冷缩中逐步扩展成贯穿性裂纹。我们在产线上对每批焊缝做X射线抽检,气孔率控制在0.5%以下才允许进入下一道工序。
- 焊缝成形系数:宽深比控制在1.2-1.5之间,过高易产生热裂纹,过低则熔合不良
- 层间温度:多层多道焊时控制在100℃以下,防止晶粒粗化降低韧性
- 焊后处理:钢制暖气片必须进行整体消除应力退火,否则残余应力与运行应力叠加会加速疲劳失效
加工工艺对比:手工焊、半自动焊与全自动焊接
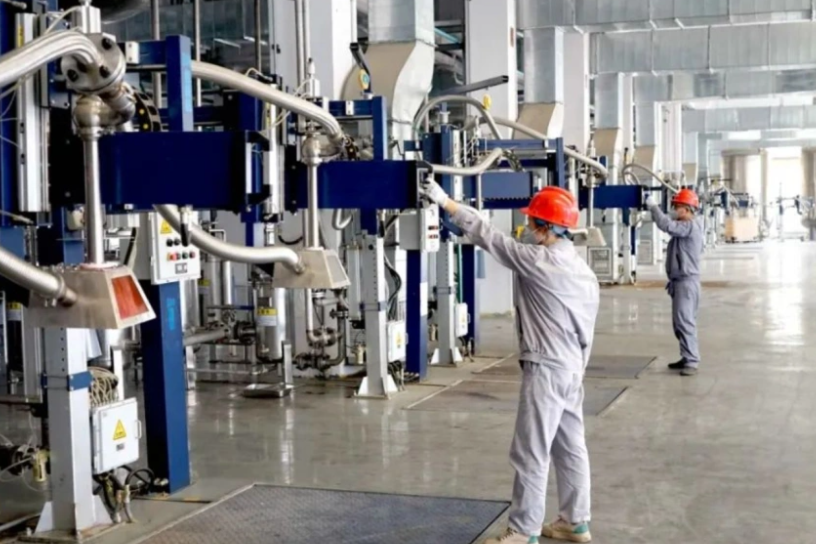
走访过不少采暖散热器生产车间,手工焊仍占相当比例。老师傅手艺再精湛,也难免受情绪、体力影响,焊缝一致性差。半自动氩弧焊在效率和质量稳定性上提升明显,但焊枪行走速度仍需人工把控。而全自动焊接专机配合视觉追踪系统,能将焊缝跟踪精度控制在±0.2mm以内,焊速波动小于±3%,这正是天津久和鑫兴缘金属制品有限公司在批量生产暖气片配件时坚持采用的方案。
当然,全自动设备的一次性投入高,对工装夹具的精度要求也苛刻。但从综合成本看,焊接不良率从手工焊的3%-5%降至0.5%以下,返工和售后支出大幅减少。对于追求长期口碑的采暖散热器生产厂家来说,这笔账算得过来。
给采购方与用户的实用建议
选购钢制暖气片或铜铝复合散热器时,别只盯着壁厚和散热量参数。可以要求厂家提供焊缝无损检测报告,或者直接观察产品内壁焊道是否均匀光滑,有无明显咬边或焊瘤。对于工程批量采购,建议实地考察生产线的焊接自动化程度——这往往比样品测试更能反映真实质量水平。
天津久和鑫兴缘金属制品有限公司在金属制品加工领域积累了十余年经验,从铜铝复合散热器到钢制暖气片,再到各类暖气片配件,始终将焊接工艺参数固化在作业指导书中,每批产品留样可追溯。散热器的使用寿命,归根到底是用工艺细节换来的,这一点,时间会给出最公正的答案。