采暖散热器生产中的焊接工艺与质量控制要点解析
采暖散热器的焊接质量,直接决定产品能否在冬季供暖季稳定运行。在天津久和鑫兴缘金属制品有限公司的生产车间里,我们始终把焊接环节视为铜铝复合散热器和钢制暖气片制造的核心命脉。今天就从实操角度,聊聊焊接工艺的要点与质量控制的具体做法。
铜铝复合散热器的焊接难点
铜铝复合散热器最棘手的焊接问题,在于铜管与铝翼的异种金属连接。铜的熔点约1083℃,铝的熔点仅660℃,如此悬殊的温差,如果直接施焊,铝侧早已熔化流淌,铜侧却尚未达到塑性状态。我们采用钎焊工艺,选用熔点介于两者之间的银基钎料,配合高频感应加热设备,将温度精准控制在720℃±10℃区间。这个温度窗口内,钎料能充分润湿铜铝界面,形成厚度0.05-0.12mm的金属间化合物层——太薄则结合力不足,太厚则脆性过大。车间里每批次都要做剖切检验,用金相显微镜检查扩散层形态。
钢制暖气片的自动焊与气密性控制
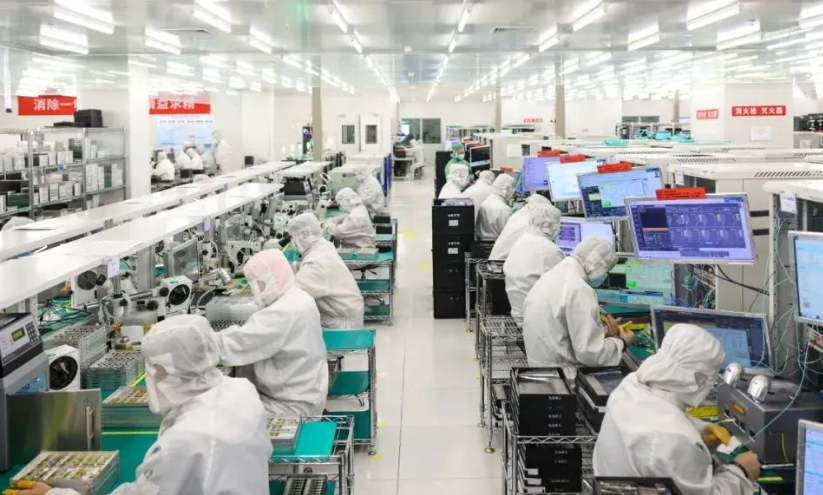
钢制暖气片的立柱与横管焊接,我们用的是机器人MAG焊,而非传统手工焊。原因很简单:手工焊的电流波动受人为因素影响大,焊缝熔深一致性差。以60mm中心距的钢制暖气片为例,机器人焊接时电流设定在180-220A,电压22-26V,焊枪行走速度控制在35-45cm/min,这样熔深能稳定在2.5-3.2mm。焊缝成形系数(宽度/深度)保持在1.2-1.5之间,既保证强度,又避免咬边。
焊接完成后,每一组钢制暖气片都要经过1.2MPa的气密性测试,保压3分钟无压降。这个压力值是国标要求的1.5倍,目的是模拟供暖系统中最恶劣的水锤冲击工况。测试过程中,用电子检漏仪扫描每个焊缝位置,灵敏度达到1×10⁻⁷ Pa·m³/s,任何微小的针孔缺陷都无法遁形。
焊接变形控制:一个常被忽视的环节
很多同行只盯着焊缝质量,却忽略了焊接变形。钢制暖气片焊接时,局部高温导致的热应力会使整体平面度超差,轻则影响外观,重则导致安装困难。我们的做法是:在焊接工装上设计反变形预置量——根据有限元模拟,预先将立柱夹具垫高0.8-1.5mm,让焊后残余应力自然矫正变形。实测数据显示,采用此方法后,暖气片长度方向(800mm规格)的挠曲度从平均2.3mm降至0.6mm以内,合格率提升17%。
- 焊前清理:铜管端面必须用丙酮脱脂,铝翼表面用不锈钢钢丝轮打磨至露出金属光泽,氧化膜厚度控制在5μm以下。
- 焊材存储:银基钎料存放于恒温恒湿柜(温度25℃±2℃,湿度≤40%RH),防止钎剂吸潮失效。
- 环境控制:焊接车间相对湿度维持在40%-60%,风速低于0.5m/s,避免保护气体被吹散。
关于采暖散热器生产中的焊接工艺,行业内常有一个误区:认为焊得越厚越牢固。实际上,焊缝截面积超过母材厚度的1.5倍后,强度提升微乎其微,反而增加热影响区宽度,降低疲劳寿命。天津久和鑫兴缘金属制品有限公司在铜铝复合散热器和钢制暖气片的焊接参数上,都经过大量破坏性试验验证,确保每一道焊缝的承载能力达到母材强度的85%以上。
暖气片配件如丝堵、放气阀的焊接,同样马虎不得。这些配件虽然体积小,但螺纹密封面一旦受热变形,就会在运行中渗漏。我们采用氩弧焊替代传统气焊,热输入降低约30%,配合水冷铜夹具迅速散热,实测螺纹变形量控制在0.05mm以内,完全满足密封要求。
金属制品加工的每一个细节,最终都反映在用户的采暖体验上。焊接质量过硬的散热器,使用寿命可超过20年,而焊接缺陷往往在3-5年内就会显现——要么漏水,要么焊缝开裂。这也是我们坚持在每批产品出厂前做抽样破坏性试验的原因:从每500组产品中随机抽取1组,沿焊缝纵向剖开,测量熔合线长度和未熔合率,确保长期可靠性。
焊接工艺的优化永无止境。从手工焊到机器人焊,从经验判断到数据驱动,天津久和鑫兴缘金属制品有限公司始终紧跟行业技术前沿。如果您对铜铝复合散热器的钎焊参数或钢制暖气片的自动焊流程有更多疑问,欢迎通过官网联系我们的技术团队。