采暖散热器生产工艺流程及质量管控要点——天津金属制品加工厂家分享
📅 2026-10-01
🔖 天津久和鑫兴缘金属制品有限公司:铜铝复合散热器,钢制暖气片,采暖散热器生产,暖气片配件,金属制品加工
采暖散热器的散热效率与使用寿命,七成取决于生产环节的工艺控制。作为扎根天津的金属制品加工厂家,天津久和鑫兴缘金属制品有限公司:铜铝复合散热器,钢制暖气片,采暖散热器生产,暖气片配件,金属制品加工,今天把车间里真正影响成品率的几个节点拆开来讲。
一、从原材料到成品:核心工艺流程
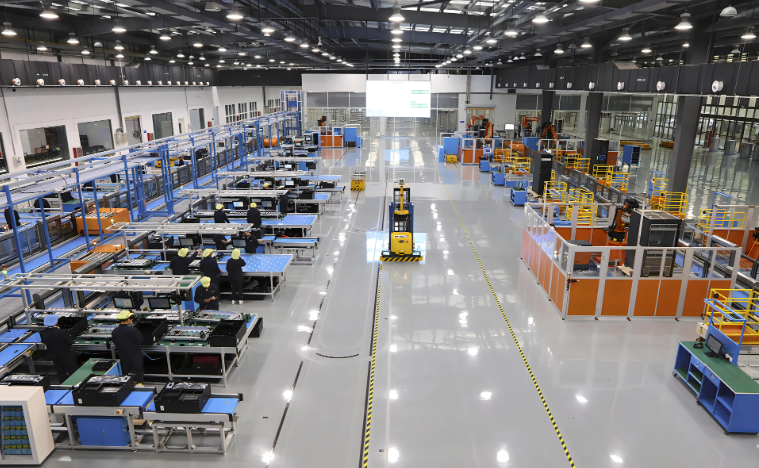
以铜铝复合散热器为例,紫铜管经矫直、切割后进入胀管工序,铝型材翼片通过液压胀接与铜管过盈配合,过盈量控制在0.15~0.25mm之间。钢制暖气片则走另一条线:冷轧低碳钢卷开平→冲压成型→焊接→内防腐→喷涂。两者共用的暖气片配件如丝堵、放气阀,需经过气密性抽检才能上线组装。
焊接与防腐:质量分水岭
钢制暖气片焊接多采用二保焊,焊缝熔深需≥板厚的80%,虚焊在试压时才会暴露。内防腐层用灌涂工艺,环氧树脂涂层厚度约80~120μm,太薄起不到阻氧作用,太厚则易起泡脱落。
二、关键质控点与实测数据
- 胀接强度:铜铝复合散热器拉脱力需≥2.5kN,低于此值长期热循环后易松动
- 试压标准:钢制暖气片组片后1.5倍工作压力保压2分钟,压降≤0.05MPa
- 涂层附着力:划格法测试达1级为合格,盐雾试验480h无红锈
车间统计显示,严格执行上述参数后,成品一次交验合格率从91.3%提升至97.6%,售后渗漏投诉下降约六成。
散热器看着简单,真正拉开差距的是胀管间隙、焊接熔深、涂层厚度这些不显眼的数字。天津久和鑫兴缘金属制品有限公司:铜铝复合散热器,钢制暖气片,采暖散热器生产,暖气片配件,金属制品加工,把每一道参数卡在工艺窗口内,产品才能在北方硬水、高氯环境下扛过十个采暖季。