天津采暖散热器生产工艺流程及质量管控要点分析
📅 2026-10-09
🔖 天津久和鑫兴缘金属制品有限公司:铜铝复合散热器,钢制暖气片,采暖散热器生产,暖气片配件,金属制品加工
采暖散热器的热工性能与使用寿命,很大程度上取决于生产工艺的精细程度。作为深耕金属制品加工领域的技术人员,我们结合天津久和鑫兴缘金属制品有限公司的实际产线经验,对铜铝复合散热器与钢制暖气片的核心制造环节及质量管控做一次系统梳理。
一、铜铝复合散热器:胀管工艺决定热阻上限
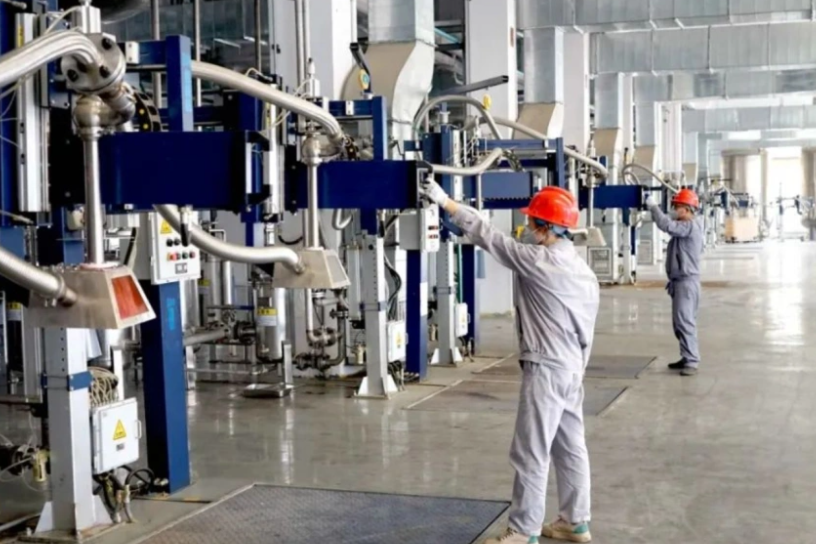
铜铝复合结构的核心在于铜管与铝型材之间的过盈配合。若胀管压力不足,接触热阻会显著上升,散热量可能衰减8%~12%。产线通常采用液压胀管机,将胀球以恒定速度通过铜管,使铜管外壁与铝型材内腔紧密贴合。关键控制点包括:
- 胀球直径公差:控制在±0.03mm以内,过大易导致铜管开裂,过小则贴合不牢;
- 铝型材内腔清洁度:残留铝屑会形成局部气隙,需在胀管前经高压气吹扫;
- 胀管速度:一般设定在80~120mm/s,速度过快会造成铜管轴向延伸不均。
焊接与试压:钢制暖气片的密封防线
钢制暖气片多采用低碳钢管材,焊接质量直接决定耐压等级。当前主流工艺为自动环缝氩弧焊,焊缝熔深需达到管壁厚度的70%以上。焊后需进行1.5倍工作压力的水压试验,保压时间不少于2分钟。针对暖气片配件中的丝堵、放气阀等连接件,安装扭矩需按规格分级控制——DN15接口通常为25~30N·m,避免过拧导致螺纹损伤。
二、质量管控的数据化对比
以下为天津久和鑫兴缘金属制品有限公司在采暖散热器生产中,对两类产品关键指标的实测对比:
- 铜铝复合散热器:单柱散热量(ΔT=64.5K)约120~135W,胀管合格率≥99.2%,盐雾试验480h无红锈;
- 钢制暖气片:同工况散热量约95~110W,焊缝无损检测合格率≥98.5%,内防腐涂层附着力达1级。
数据差异说明,铜铝复合产品在导热效率上优势明显,而钢制产品更依赖内防腐工艺来延长寿命。两者在金属制品加工环节的管控侧重点并不相同。
从原材料入库的光谱分析,到成品散热器的热工性能抽检,每一道工序的偏差都会在终端被放大。天津久和鑫兴缘金属制品有限公司:铜铝复合散热器,钢制暖气片,采暖散热器生产,暖气片配件,金属制品加工——这条完整的制造链条上,真正拉开品质差距的,往往是对胀管压力、焊接熔深、试压曲线这些细节的持续校准。